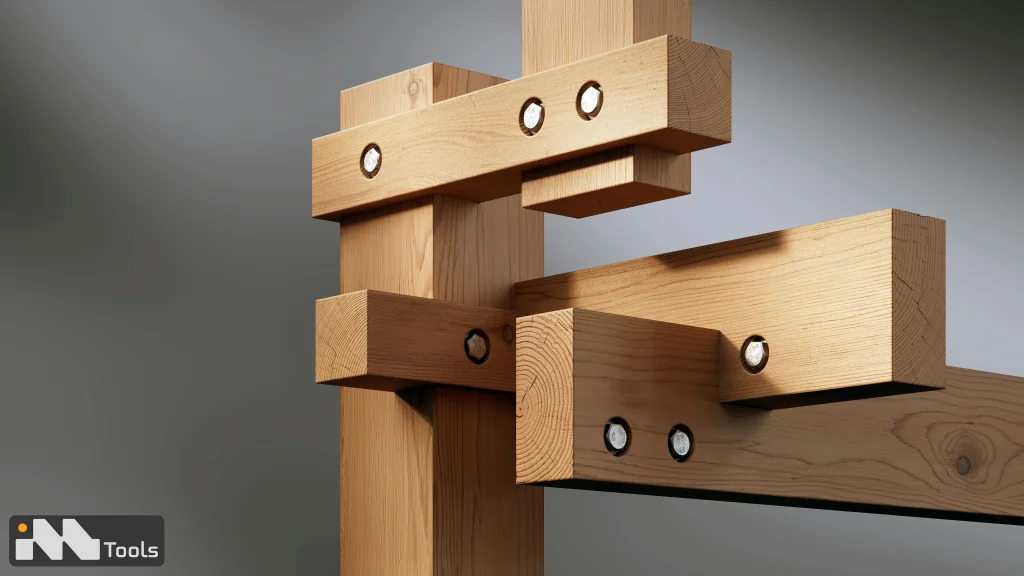

طراحی و ساخت سازههای چوبی مدرن و کلاسیک، بیش از آنکه متکی بر نیروی مونتاژ باشد، نیازمند ظرافت در پنهانسازی مفاصل و اتصالات است. در صنعت درودگری حرفهای، نمایش پیچها، میخها یا برشهای ناگونیا در ظاهر نهایی قطعهکار، نشانهای از ضعف مهندسی و افت ارزش زیباییشناختی محصول تلقی میشود. اتصالات مخفی چوب راهکاری کارآمد برای تلفیق دو مولفه حیاتی «استحکام ساختاری» و «زیبایی بصری» هستند. در این میان، ابزارهای برشی تخصصی و به ویژه انواع مته نقش کلیدی را در بسترسازی برای این اتصالات ایفا میکنند. بدون استفاده از ابزار دقیق، امکان ایجاد حفرههای پلهای برای پنهان کردن گل پیچ یا تراشیدن مقاطع چهارگوش برای اتصالات سنتی کام و زبانه وجود ندارد. متریالهای امروزی نظیر امدیاف (MDF)، چوبهای سخت و صفحات روکشدار به دلیل بافت حساس یا چگالی متغیر، در برابر فشار مستقیم پیچ یا تراشهای غیرتخصصی به سرعت دچار پارگی، ترکخوردگی و لبپریدگی میشوند. از این رو، بهکارگیری متههای تخصصی مانند مته خزینه و مته مربع زن به نجاران اجازه میدهد تا فرآیند برادهبرداری را با نهایت دقت، بدون اعمال استرس مکانیکی به الیاف چوب انجام دهند. شناخت ساختار، نحوه تنظیم و مکانیزم برادهبرداری این متهها، پیشنیاز اساسی هر درودگر برای ساخت اتصالات محکم چوبی و اجرای سازههای باکیفیت و با دوام است. در این راهنمای تخصصی، به بررسی عمیق اصول ساخت اتصالات مخفی با استفاده از متههای حرفهای خواهیم پرداخت تا بستر کاملاً مهندسیشدهای برای ارتقای کیفی پروژههای کارگاهی شما فراهم گردد.
مفهوم اتصالات مخفی در نجاری و اهمیت استفاده از متههای تخصصی
اتصالات مخفی به مجموعهای از روشهای اتصالدهی قطعات چوبی اطلاق میشود که در آنها عناصر تثبیتکننده مانند پیچها، پینها یا زبانه چوبی پس از پایان فرآیند مونتاژ در داخل بافت قطعهکار پنهان میشوند. اجرای موفق این اتصالات کاملاً وابسته به هندسه ابزارهای برشی به کار رفته در مرحله سوراخکاری و تراشکاری است. متههای تخصصی با ایجاد مقاطع دقیق هندسی، بستری استاندارد برای نشست قطعات و یراقآلات فراهم میسازند تا نیروهای وارده بر سازه به صورت یکنواخت توزیع شوند.
چرا ایجاد اتصالات مخفی برای استحکام و زیبایی سازههای چوبی ضروری است؟
در ساخت مصنوعات چوبی فاخر، اتصالات مخفی علاوه بر ارتقای خیرهکننده ظرافت بصری، نقش مستقیمی در توزیع یکنواخت تنشهای مکانیکی ایفا میکنند. هنگامی که اتصالاتی نظیر پیچ یا کام و زبانه به صورت کاملاً همسطح یا در عمق بافت چوب قرار میگیرند، سطح خارجی سازه یکدست باقی مانده و امکان پرداخت، رنگکاری یا روکشکاری بدون ناهمواری فراهم میشود. از نظر ساختاری، اتصالات مخفی مانع از نفوذ رطوبت، هوا و عوامل اکسیدکننده به عناصر فلزی مانند پیچها میشوند و در نتیجه طول عمر مفید سازه به شدت افزایش مییابد. همچنین در سازههای مدرن، این اتصالات مقاومت پیچشی و خمشی کل بدنه را در برابر بارهای دینامیکی کارگاهی تقویت میکنند.
نقش انواع مته در اجرای تمیز اتصالات چوبی بدون آسیب به بافت قطعه
برادهبرداری از بافت سلولزی چوب نیازمند لبههای برشی تیزی است که الیاف را قطع کنند، نه اینکه آنها را تحت فشار له نمایند. انواع مته با طراحیهای تخصصی شیارها و زوایای براده، عملکرد متفاوتی در برابر تراکم چوب نشان میدهند. استفاده از متههای استاندارد و تیز مانع از بروز پدیدههای مخربی چون سوختگی موضعی چوب، ترکخوردگی قطعهکار و پارگی روکشهای حساس ملامینه یا چوبی میشود. ابزارهای برشی مهندسیشده با هدایت مستقیم برادهها به بیرون و تمرکز نیرو بر نقطه برش، سوراخهایی با دیوارههای کاملاً صیقلی و لبههای خروجی تمیز ایجاد میکنند که شرط اول برای نشست دقیق یراقآلات است.

تکنیکهای ایجاد اتصال مخفی با استفاده از مته خزینه
استفاده از مته خزینه یکی از کاربردیترین و در عین حال سادهترین تکنیکهای کارگاهی برای پنهانسازی عناصر اتصالدهنده فلزی در سازههای چوبی است. این روش با ایجاد یک مقطع پلهای یا شیبدار در دهانه سوراخ، شرایطی را فراهم میکند که گل پیچ پس از بسترنشینی، کاملاً زیر سطح استاندارد قطعهکار قرار گیرد. بدین ترتیب، امکان پوششدهی مجدد سوراخ با متریالهای همجنس چوب فراهم شده و یک اتصال پیچ مخفی نجاری کاملاً حرفهای و بدون برجستگیهای ناهنجار ظاهری بر روی قطعه کار حاصل میشود.
مته خزینه چیست و چگونه زمینه مخفیسازی گل پیچ را فراهم میکند؟
مته خزینه ابزاری تخصصی در صنایع نجاری است که با تراش دادن دهانه ورودی سوراخ، یک نشیمنگاه مخروطی یا استوانهای دقیق ایجاد میکند. نحوه کار با مته خزینه بر پایه همگامسازی قطر مخروط برشی ابزار با زاویه زیرین گل پیچ استوار است. هنگامی که یک پیچ خودکار بدون فرآیند خزینهکاری در چوب بسته میشود، سطح پهن گل پیچ به الیاف سطحی فشار وارد کرده و باعث تورم، پارگی روکش یا ایجاد ترک در اطراف سوراخ میشود. اما مته خزینه با برادهبرداری پیشفرض، فضای هندسی لازم برای قرارگیری کامل گل پیچ را در عمق چوب تراش میدهد. این ابزار نه تنها مانع از بروز آسیب به بافت چوب در اثر گشتاور بستن پیچ میشود، بلکه سطح چوب را برای مراحل بعدی مانند پر کردن، مغارکاری یا پلاکگذاری و در نهایت پرداخت کاملاً صاف آماده میسازد. برای دستیابی به بهترین نتیجه در اتصالات سنگین، استفاده از متههای خزینه با تیغههای سخت HSS یا TCT موجود در بستر mtools توصیه میشود.
راهنمای گامبهگام سوراخکاری و جایگذاری پیچ با مته خزینه
برای اجرای دقیق اتصال، ابتدا محل دقیق اتصال با سوزن خطکش یا نیش مته علامتگذاری میشود. در گام اول، سوراخ راهنما (Pilot Hole) با قطری برابر با هسته مرکزی پیچ (بدون در نظر گرفتن رزوه) حفر میگردد تا نفوذ پیچ باعث شکافته شدن چوب نشود. در گام دوم، مته خزینه دریل بر روی دهانه سوراخ قرار گرفته و عمق تراش به اندازهای تنظیم میشود که گل پیچ حداقل ۲ تا ۴ میلیمتر پایینتر از سطح اصلی چوب بنشیند. اگر از مته خزینه استپ دار استفاده شود، این دو گام به صورت همزمان در یک مرحله حرکتی انجام میگیرند. در گام سوم، پیچ خودکار درون سوراخ راهنما رانده شده و با گشتاور مناسب سفت میشود به طوری که گل آن کاملاً درون نشیمنگاه خزینهکاریشده قرار گیرد. در نهایت، عمق باقیمانده بالای گل پیچ برای مرحله مخفیسازی نهایی و بتونهکاری یا پلاکگذاری آماده میگردد.
استفاده از پلاک چوبی برای مخفیسازی کامل محل خزینهکاری
اگرچه بتونهکاری روشی سریع برای پر کردن محل خزینهکاری است، اما در نجاری فاخر و ساخت مبلمان گرانقیمت، استفاده از پلاک چوبی (Plug) یا چوبپنبه همجنس، راهکار اصلی برای مخفیسازی کاملاً ناپیدای پیچ محسوب میشود. در این تکنیک، پس از بستن پیچ در عمق خزینه، یک پلاک چوبی دایرهای که با مته گردبر پلاکزن از همان چوب قطعهکار برش خورده است، به چسب چوب آغشته شده و درون سوراخ خزینه کوبیده میشود. با در نظر گرفتن جهت الیاف پلاک و تطابق آن با الیاف قطعهکار، پس از خشک شدن چسب و تراش دادن اضافه پلاک با مغار یا اره پشتدار، محل اتصال به طور کامل در بافت چوب ناپدید میشود. این روش، بالاترین استاندارد زیبایی را در ساخت اتصالات محکم چوبی ارائه میدهد.
آموزش دقیق ایجاد اتصالات محکم با مته مربع زن
اتصال کام و زبانه (Mortise and Tenon) از اصیلترین، مستحکمترین و زیباترین روشهای اتصالدهی در تاریخ درودگری است که ساختار اصلی سازههای چوبی سنگین، مبلهای کلاسیک، و درب و پنجرهها را تشکیل میدهد. اجرای سنتی این اتصال نیازمند ساعتها مغارکاری دستی دقیق بود؛ اما امروزه استفاده از مته مربع زن این فرآیند پیچیده را به یک عملیات ماشینی بسیار سریع و دقیق تبدیل کرده است. این ابزار با قابلیت برش مستقیم زوایای قائمه، شرایط را برای ساخت اتصالات مخفی کام و زبانه با کمترین ضریب خطا و بالاترین مقاومت مکانیکی فراهم میسازد.
مکانیسم عملکرد مته مربع زن و نحوه برش زوایای قائمه در چوب
مکانیسم کاربرد مته مربع زن در نجاری ترکیبی از دو مکانیزم برادهبرداری دورانی و تراش پانچ هیدرولیکی/اهرمی است. این ابزار از یک مته مارپیچی دراز در داخل و یک غلاف مغار مانند چهارگوش توخالی در بیرونیترین بخش تشکیل شده است. هنگام کار با دستگاه کمکن، مته داخلی با سرعت دورانی بالا محور مرکزی حفره را به صورت گرد سوراخ میکند و تراشهها را به بیرون میراند. همزمان، فشار اهرمی دستگاه، لبههای تیز مغار مربعی را به بافت چوب فرومیکند تا چهار گوشه گردِ سوراخ تراشیده و کاملاً گونیا (۹۰ درجه) شوند. این همزمانی نفوذ و تراش جانبی، امکان ایجاد حفرههای دقیق چهارگوش را بدون نیاز به مغارکاری دستی میسر میسازد. برای تضمین دوام تیغه مغار بیرونی در مواجهه با چوبهای متراکم، انتخاب متههای مربعزن با سختکاری متالورژیکی استاندارد موجود در بستر mtools مانع از شکستن یا کند شدن سریع زوایای برشی میشود.
مراحل ساخت اتصال کام و زبانه مخفی با مته مربع زن
آموزش ایجاد اتصال کام و زبانه مخفی با این ابزار نیازمند رعایت گامبهگام مراحل تنظیم و برش است. در گام اول، خطکشی دقیق ابعاد کام (حفره چهارگوش) روی قطعهکار بر اساس ضخامت زبانه انجام میشود. در گام دوم، قطعهکار توسط گیره دستگاه کمکن کاملاً مهار و گونیا میشود تا از هرگونه انحراف در طول نفوذ جلوگیری گردد. در گام سوم، عمق نفوذ دستگاه متناسب با طول زبانه تنظیم شده به طوری که اتصال پس از مونتاژ کاملاً مخفی بماند. در گام چهارم، مته مربع زن با فشار یکنواخت اهرم به درون چوب رانده میشود؛ برای کامهای عمیقتر یا عریضتر، سوراخکاریهای متوالی پلهای در کنار یکدیگر انجام میگیرند تا حفره مستطیلی یکدست ایجاد شود. در گام پنجم، تراشههای باقیمانده از کف کام پاکسازی شده و زبانه چوبی که روی قطعه مقابل تراشیده شده است، آغشته به چسب چوب درون کام قرار میگیرد تا اتصالی کاملاً مخفی، یکدست و فوقالعاده محکم ایجاد شود.
خطاهای شایع هنگام کار با مته مربع زن و روشهای پیشگیری از آن
یکی از شایعترین خطاها در کار با مته مربع زن، تنظیم نادرست فاصله بین نیش مته داخلی و لبههای مغار بیرونی است. اگر مته داخلی خیلی عقب باشد، فشار بیش از حدی به مغار وارد شده و باعث شکستن تیغه بیرونی میشود. خطای دیگر، اعمال فشار ناگهانی و غیریکنواخت به اهرم است که موجب گیر کردن ابزار و سوختن بافت چوب در اثر ایجاد حرارت اصطکاکی بالا میگردد. همچنین عدم تخلیه به موقع برادهها از شیار جانبی مغار، باعث داغ شدن مته و از دست رفتن سختی متالورژیکی آن میشود. برای پیشگیری از این مشکلات، باید فاصله استاندارد بین ۱ تا ۲ میلیمتری مته و مغار حفظ شده، سرعت نفوذ کنترل گردد و همیشه از تیز بودن لبههای هر دو بخش ابزار اطمینان حاصل شود.

مقایسه کاربردی مته خزینه و مته مربع زن در اتصالات نجاری
انتخاب بین مته خزینه و مته مربع زن بستگی مستقیم به نوع سازه، میزان بار مکانیکی وارده بر اتصال، متریال مصرفی و سرعت مورد نیاز در فرآیند تولید دارد. اگرچه هر دو ابزار با هدف نهایی ایجاد اتصالات مخفی چوب و ارتقای زیبایی ظاهری قطعهکار به کار میروند، اما مکانیزم برادهبرداری، نوع یراقآلات یا اتصال چوبی درگیر و نحوه اعمال نیرو در آنها کاملاً متفاوت است. تحلیل فنی مشخصات هر ابزار، امکان انتخاب هوشمندانه را برای نجاران در پروژههای مختلف کارگاهی فراهم میسازد.
کدام مته برای چه نوع پروژهای مناسبتر است؟
مته خزینه ابزاری ایدهآل برای پروژههایی است که متکی بر اتصالات پیچی هستند و سرعت بالای مونتاژ، انعطافپذیری و قابلیت دمونتاژ قطعات اهمیت دارد. استفاده از این مته در ساخت کابینتهای امدیاف، کمدهای دیواری، شلفها و مبلمان صفحهای پیشساخته بسیار رایج است؛ چرا که امکان ایجاد یک اتصال پیچ مخفی نجاری را در کوتاهترین زمان فراهم میکند. در مقابل، مته مربع زن برای پروژههای درودگری سنگین و کلاسیک که نیازمند تحمل بارهای دینامیکی و کششی بالا هستند، طراحی شده است. ساخت کلاف اصلی مبلمان استیل و راحتی، در و پنجرههای چوب صلب، آلاچیقها و پایههای میزهای ناهارخوری متکی بر اتصال کام و زبانه بوده و استفاده از مته مربع زن را الزامآور میسازد. بنابراین، برای سازههای صفحهای مته خزینه و برای سازههای چوب صلب سازهای، مته مربع زن بهترین گزینه است.
تجهیزات جانبی و دریلهای استاندارد مورد نیاز برای کار با هر مته
عملکرد بهینه این متهها نیازمند ابزارها و تجهیزات جانبی متناسب با ساختار برشی آنهاست. مته خزینه ابزاری بسیار منعطف است که بر روی انواع دریل شارژی، دریل برقی دستی و دریل ستونی قابل نصب است؛ اگرچه استفاده از خطکشهای عمقسنج و خطزنهای دقیق برای یکنواختی عمق خزینهکاری توصیه میشود. اما مته مربع زن به دلیل نیاز به نیروی فشاری عمودی همزمان با حرکت دورانی، به هیچ وجه روی دریلهای دستی قابل استفاده نیست و الزامات فنی آن نیازمند نصب بر روی دستگاه کمکن تخصصی (Mortiser) یا پایه دریلهای ستونی مجهز به مبدل مغار مربعی است. همچنین استفاده از گیرههای مهار قطعهکار و روغنهای پایه گیاهی برای کاهش اصطکاک در مته مربع زن ضروری است. برای تهیه بستههای کامل این ابزارها و مبدلهای تخصصی، بسترهای ارائهدهنده ابزارآلات نظیر mtools تجهیزات استاندارد کارگاهی را در اختیار نجاران قرار میدهند.
نکات ایمنی و تنظیمات فنی ابزار پیش از شروع سوراخکاری
رعایت ضوابط ایمنی و تنظیم دقیق پارامترهای حرکتی دستگاه، شرط اصلی برای دستیابی به برشهای تمیز، جلوگیری از استهلاک زودرس ابزار و حفظ سلامت اپراتور است. پیش از شروع هرگونه فرآیند سوراخکاری و تراشکاری با متههای تخصصی نجاری، بررسی مهار کامل قطعهکار، میزان لنگی (Runout) محور سه نظام و تطابق سرعت دورانی اسپیندل با قطر ابزار الزامی است. عدم توجه به این متغیرها میتواند منجر به افت کیفیت اتصالات، داغ شدن شدید مته، ترک خوردن بافت چوب و بروز حوادث غیرقابل جبران در کارگاه شود.
تنظیم سرعت دریل و گشتاور مناسب برای جلوگیری از سوختن چوب
تنظیم صحیح سرعت دورانی (RPM) و گشتاور دستگاه متناسب با قطر مته و نوع چوب، نقشی تعیینکننده در کیفیت سوراخکاری دارد. قانون کلی در برادهبرداری چوب این است که با افزایش قطر مته (مانند متههای خزینه با سایز بزرگ یا متههای مربع زن) و افزایش تراکم قطعهکار (چوبهای سخت مانند راش و بلوط)، سرعت دورانی دستگاه باید کاهش یابد تا اصطکاک بیپاسخ ایجاد نشود. سرعت دورانی بسیار بالا باعث تراکم حرارتی، سیاه شدن و سوختن بافت چوب و آنیل شدن (از دست رفتن سختی) لبههای برشی مته میشود. در مقابل، سرعت بیش از حد پایین نیز موجب گیرافتادن تیغه و ایجاد لبپریدگی در سطح چوب میگردد. تنظیم گشتاور (کلاچ) دریلهای شارژی نیز مانع از رد کردن رزوه پیچ و تخریب دیوارههای خزینهکاریشده میشود.
اصول نگهداری، تمیزکاری و تیز کردن متههای تخصصی نجاری
طول عمر مفید و کارایی متههای تخصصی مستقیماً به الگوی نگهداری آنها پس از هر بار مصرف بستگی دارد. تجمع رزین و صمغ چوب روی تیغهها اصطکاک را به شدت افزایش میدهد؛ بنابراین پاکسازی مداوم ابزار با حلالهای مناسب و برنجبرس نرم الزامی است. جهت جلوگیری از زنگزدگی، اعمال یک لایه نازک پوشش محافظ روغنی پس از تمیزکاری توصیه میشود. برای تیز کردن مته خزینه و بخشهای برشی مته مربع زن، باید از سوهانهای الماسی بسیار ظریف یا دستگاههای سنگزنی دقیق استفاده کرد تا زوایای اصلی براده تغییر نکند. نگهداری این متهها در جعبههای مجزا، از برخورد لبههای برشی به یکدیگر جلوگیری مینماید. تامین تجهیزات نگهداری و ابزارهای جایگزین استاندارد از بسترهای تخصصی مانند mtools تضمینکننده تداوم کیفیت خطوط تولیدی شماست.
جمعبندی
اجرای اتصالات مخفی چوب، مظهر ظرافت، مهندسی دقیق و مهارت کارگاهی در صنعت درودگری و ساخت مصنوعات چوبی مدرن است. همانطور که در این راهنمای تخصصی بررسی شد، پنهانسازی عناصر اتصالدهنده نهتنها ارزش زیباییشناختی محصول نهایی را به شکل چشمگیری ارتقا میدهد، بلکه با توزیع یکنواخت بارهای مکانیکی و جلوگیری از نفوذ عوامل مخرب محیطی، استحکام ساختاری و طول عمر سازه را تضمین مینماید. تحقق این امر بدون بهکارگیری ابزارهای برشی پیشرفته نظیر مته خزینه و مته مربع زن امکانپذیر نیست. مته خزینه با بسترسازی دقیق برای نشیمنگاه گل پیچ، امکان ایجاد اتصال پیچ مخفی نجاری را بدون ایجاد ترک، پارگی روکش یا برآمدگی ناخوشایند فراهم ساخته و با تکنیکهایی مانند پلاکگذاری چوبی، سطح کار را کاملاً یکدست میسازد. در سوی مقابل، مته مربع زن با تلفیق برش دورانی و تراش پانچ چهارگوش، فرآیند زمانبر و پیچیده ایجاد اتصالات کام و زبانه مخفی را در ساخت مبلمان و سازههای چوب صلب به عملیاتی دقیق، سریع و کاملاً گونیا تبدیل میکند. درک درست از نحوه کار با مته خزینه و کاربرد مته مربع زن در نجاری، همراه با تنظیم دقیق پارامترهای فنی نظیر سرعت دورانی، گشتاور و رعایت اصول ایمنی و نگهداری، مانع از بروز خطاهای شایعی همچون سوختن بافت چوب یا شکستن تیغهها میگردد. در نهایت، موفقیت در ساخت اتصالات محکم چوبی مستلزم دسترسی به ابزارهای برشی با کیفیت متالورژیکی بالا و طراحی هندسی استاندارد است. نجاران و فعالان صنایع چوب میتوانند با بررسی تخصصی و تامین انواع مته و تجهیزات جانبی مورد نیاز خود از مجموعه mtools، گامی استوار در جهت ارتقای سطح کیفی تولیدات، افزایش سرعت مونتاژ و کاهش ضایعات کارگاهی بردارند.