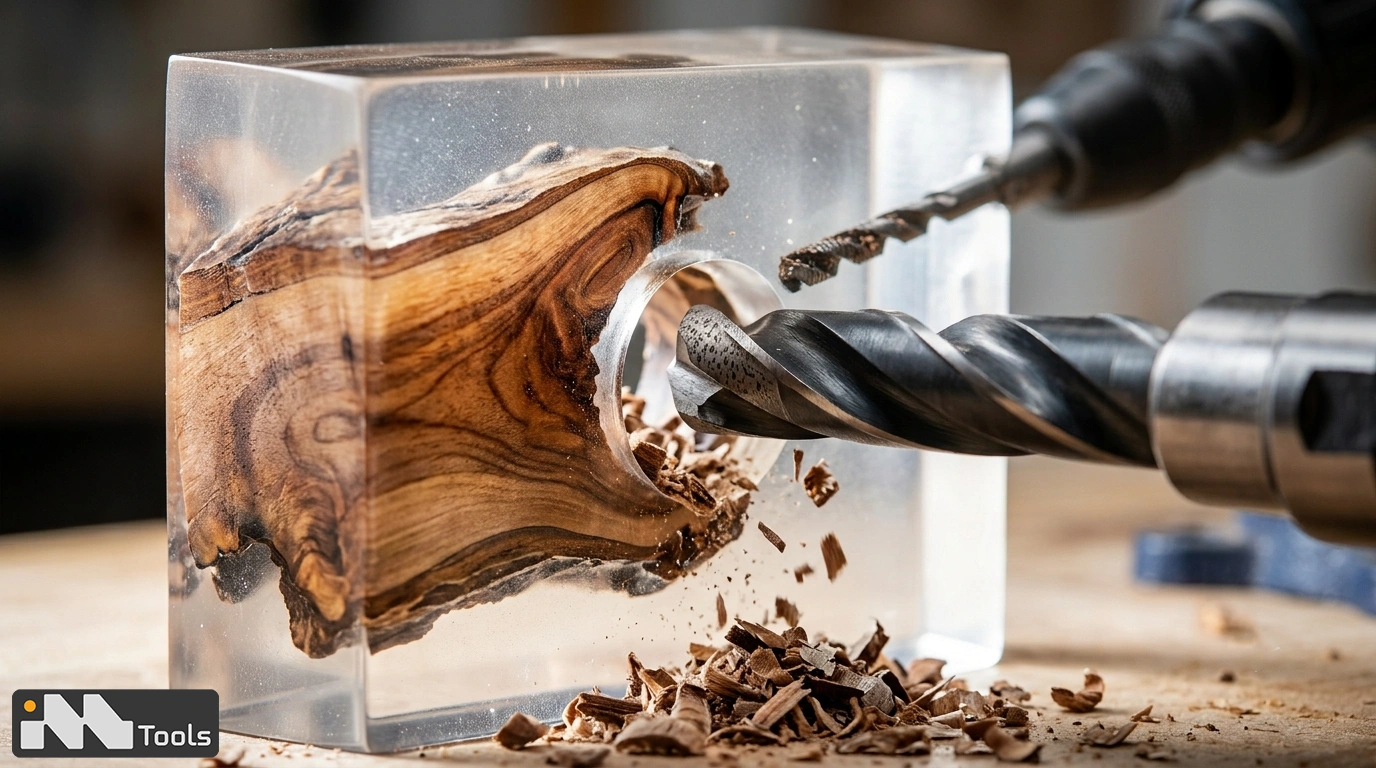
ورود متریالهای مدرن، دکوراتیو و ترکیبی نظیر فیبر کربن، پلکسیگلاس (آکریلیک) و رزین اپوکسی به صنایع ساخت مصنوعات چوبی، تولید زیورآلات، تجهیزات لوکس دکوراتیو و قطعات مهندسی، تحولی شگرف در زیبایی و کارایی محصولات ایجاد کرده است. با این حال، سوراخکاری این دسته از مواد کامپوزیتی و پلیمرها، چالشهای تکنیکی و ساختاری کاملاً متفاوتی را نسبت به چوب طبیعی یا فلزات پایه به نجاران و سازندگان تحمیل میکند. رفتار مکانیکی این متریالها در مواجهه با برادهبرداری بسیار حساس و آسیبپذیر است؛ به طوری که کوچکترین بیتوجهی در انتخاب ابزار، منجر به پدیدههای ناگواری چون ترکخوردگی عمیق، ذوبپذیری حرارتی، لبپریدگی لبهها و لایهلایه شدن (Delamination) بافت قطعهکار میشود. عدم آگاهی از زاویه تراش مته، میزان اصطکاک برشی و نحوه تخلیه براده در مواد پلیمری و رزینی، علت اصلی ضایعات گرانقیمت در کارگاهها است. برای دستیابی به خروجیهای کاملاً تمیز، گونیا و بدون خسارت، نیازمند تغییر نگاه از متههای عمومی نجاری به سمت مته مناسب کامپوزیت و ابزارهای هندسی تخصصی هستیم. متههای ویژه این متریالها با تنظیم زوایای نوک و براده، نیروهای فشاری جانبی را کنترل کرده و از تمرکز استرس مکانیکی جلوگیری مینمایند. در این راهنمای جامع، به بررسی تخصصی و کارشناسانه چالشهای سوراخکاری متریالهای مدرن پرداخته، ویژگیهای مته مناسب پلکسی گلاس، مته رزین اپوکسی و مته فیبر کربن را تحلیل میکنیم و راهکارهای عملی پیشگیری از آسیب را جهت ارتقای سطح تولیدات شما ارائه خواهیم داد.
چالشها و ویژگیهای خاص سوراخکاری متریالهای مدرن و ترکیبی
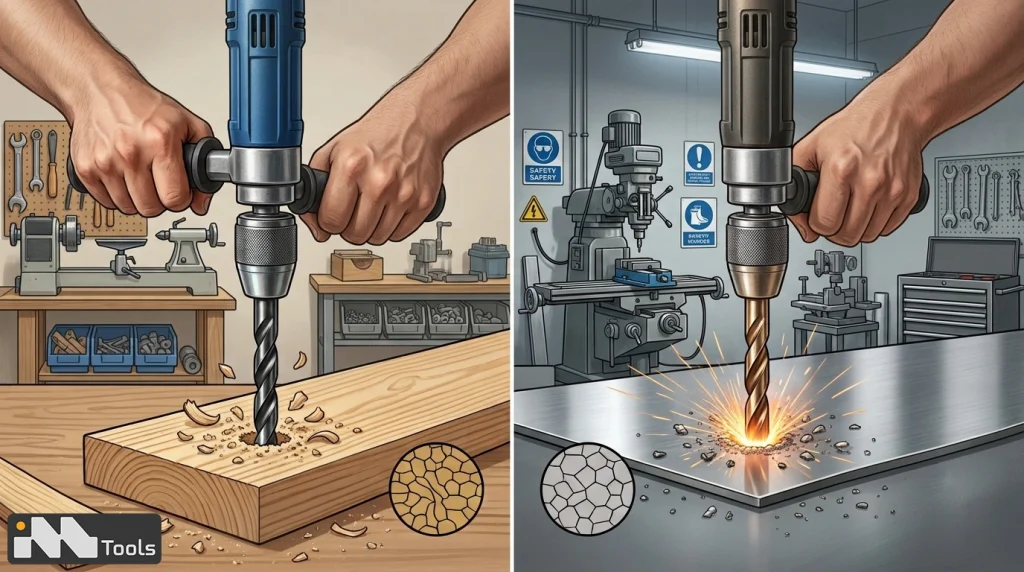
سوراخکاری و برادهبرداری از متریالهای نوظهور دکوراتیو، نیازمند شناخت دقیق رفتار فیزیکی و متالورژیکی این مواد تحت فشار و حرارت است. برخلاف چوب که ساختاری الیافی و انعطافپذیر دارد یا فلزات که دچار تسلیم پلاستیک میشوند، پلیمرها و کامپوزیتهای رزینی رفتاری ترد، شکننده و حساس به دما از خود نشان میدهند. عدم درک این تفاوتها و استفاده از روشهای سنتی نجاری، فرآیند تولید را با شکست مواجه ساخته و موجب نابودی قطعات پرهزینه کارگاهی میگردد.
تفاوت ساختاری فیبر کربن، پلکسیگلاس و رزین اپوکسی با چوب و فلز
فیبر کربن یک کامپوزیت تقویتشده با الیاف بسیار سخت و رزین پایه است که ساختاری لایهای و فوقالعاده ساینده دارد. پلکسیگلاس (پلیمتیل متآکریلات) ترموپلاستیکی شفاف، ترد و شکننده است که نقطهذوب پایینی دارد. رزین اپوکسی نیز پلیمر ترموست سختی است که پس از پخت کامل، در برابر ضربات نقطهای رفتار بسیار تردی نشان میدهد. هیچیک از این مواد مانند چوب الیاف هدایتکننده براده ندارند و مانند فلزات تغییر شکل خمیری نمیدهند؛ بنابراین هرگونه فشار غیرمعمول برشی ناگهانی، به جای تراش تمیز، موجب گسست ساختاری در آنها میشود.
دلیل ترک خوردن، ذوب شدن یا پلیسه دادن متریالهای دکوراتیو هنگام سوراخکاری
اصلیترین دلیل ترک خوردن رزین و پلکسیگلاس، زاویه نوک نامناسب متههای معمولی (۱۱۸ تا ۱۳۵ درجه) است که به جای بریدن، به قطعهکار فشار عمودی وارد کرده و موجب گازگرفتگی و شکستن پلکسی در لحظه خروج مته میشود. از سوی دیگر، حرارت حاصل از اصطکاک بالا، پلکسیگلاس را ذوب کرده و باعث چسبیدن نایلونی برادهها به شیار مته و گیر کردن آن میگردد. در فیبر کربن نیز عدم تراش همزمان رزین و الیاف کربن، باعث جدا شدن لایهها (Delamination) و ایجاد پلیسههای ریشریش در ورودی و خروجی سوراخ میشود.

انتخاب مته مناسب برای سوراخکاری پلکسیگلاس و آکریلیک
ورقهای آکریلیک یا پلکسیگلاس به دلیل شفافیت بالا، ساختار ترد و رفتار ترموپلاستیکی، یکی از حساسترین متریالها در فرآیندهای برادهبرداری محسوب میشوند. سوراخکاری این ورقهها با متههای معمولی نجاری یا فلزکاری، تقریباً همواره به ذوب شدن بافت آکریلیک، لبپریدگی لبه سوراخ یا ترکخوردگیهای شعاعی شدید میانجامد. برای دستیابی به خروجی صاف، شفاف و بدون آسیب، شناخت مته مناسب پلکسی گلاس، اصلاح روش سوراخ کاری پلکسی گلاس و تنطیم پارامترهای برشی نقش حیاتی دارد. انتخاب صحیح هندسه ابزار، نیروهای وارد بر ورق را مهار کرده و کیفیت مونتاژ را تضمین میکند.
هندسه و زاویه برشی نوک مته تخصصی پلکسیگلاس
تفاوت اصلی مته تخصصی آکریلیک با متههای معمولی در زاویه تراش مته و هندسه نوک آن نهفته است. متههای معمولی فلزکاری دارای زاویه نوک ۱۱۸ درجه هستند که هنگام نفوذ، فشار عمودی زیادی به ورق ترد وارد میکنند. در مقابل، مته مناسب پلکسی گلاس دارای زاویه نوک تیزتر بین ۶۰ تا ۹۰ درجه است. این زاویه تیز موجب میشود ابزار به جای گاز گرفتن و فشار آوردن به بافت آکریلیک، به آرامی و با ظرافت لایهبرداری کند. علاوه بر این، زاویه براده (Rake Angle) در این متهها معمولاً صفر یا منفی طراحی میشود؛ این تغییر هندسی مانع از قفل کردن ناگهانی تیغه در لحظه خروج مته از پشت ورق پلکسی شده و از گازگرفتگی و شکستن قطعهکار جلوگیری مینماید.
کاربرد مته مخروطی (کاجی) و مته پلهای در سوراخکاری ورقهای آکریلیک
یکی از کارآمدترین ابزارها برای ایجاد سوراخهای تمیز در آکریلیک، استفاده از مته مخروطی و مته پلهای است. این متهها به دلیل شیارها و پلههای تدریجی خود، نیروهای برشی را به صورت گامبهگام توزیع میکنند و شوک مکانیکی ناگهانی به قطعه وارد نمیسازند. هنگام کار روی ورقهای کمضخامت، استفاده از مته مخروطی برای رزین و آکریلیک مانع از گیر کردن ابزار و ایجاد ترکهای تارنکبوتی در اطراف سوراخ میشود. پلههای متوالی مته پلهای اجازه میدهند قطر سوراخ بدون نیاز به تعویض مته و به صورت کنترلشده بزرگتر شود. این ابزارها امکان برادهبرداری بسیار تمیز، بدون پلیسه و گونیا را فراهم میسازند. تامین متههای پلهای و تخصصی استاندارد از مرجع تخصصی mtools کیفیت و اصالت این تجهیزات را برای سازندگان تضمین میکند.
تکنیکهای جلوگیری از ذوب شدن و چسبیدن پلیسه به شیارهای مته
ذوب شدن آکریلیک و چسبیدن داغ پلیسهها به بدنه مته، حاصل اصطکاک بالا و عدم خروج به موقع حرارت است. برای پیشگیری از این مشکل، باید سرعت چرخش (RPM) دریل روی مقادیر پایین تنظیم شود و نرخ پیشروی عمودی کاملاً یکنواخت و ملایم باشد. اعمال تکنیک سوراخکاری پلهای (خارج کردن متناوب مته برای خنککاری) جریان هوا را در شیارها برقرار میسازد. همچنین استفاده از سیالات خنککننده پایه آب، صابون مایع یا حتی اسپری هوای فشرده در طول فرآیند، دما را زیر نقطه نرمشوندگی آکریلیک نگه میدارد. پاکسازی مداوم شیارهای حلزونی مته از تراشههای نیمهمذاب، مانع از قفل شدن ابزار و کدر شدن جدار داخلی سوراخ میگردد.
بهترین مته برای سوراخکاری رزین اپوکسی و قطعات ترکیبی (چوب و رزین)
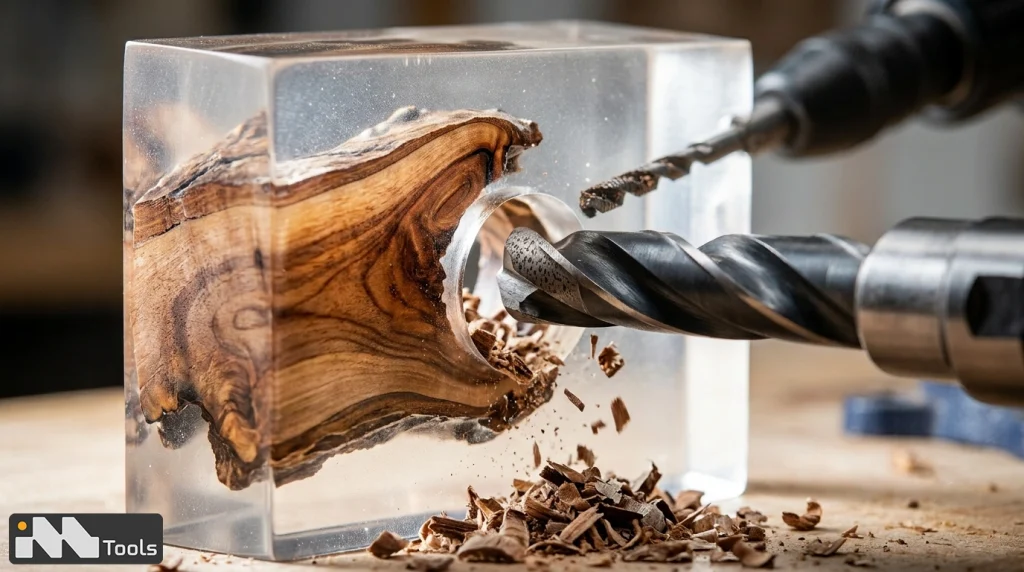
ساخت سازههای دکوراتیو مانند میزهای رودخانهای و قطعات ترکیبی چوب و رزین، نیازمند دقت بالا در برادهبرداری است؛ زیرا کوچکترین خطا میتواند به کل قطعهکار آسیب بزند. رزین اپوکسی پس از پخت کامل، بافتی یکدست اما بسیار ترد و شکننده پیدا میکند که در برابر ضربات نقطهای و حرارت اصطکاکی ناگهانی واکنش منفی نشان میدهد. همچنین در قطعات ترکیبی، تفاوت تراکم چوب و رزین باعث انحراف مته میشود. برای جلوگیری از ترک خوردن رزین و خط افتادن روی سطوح صقلی، انتخاب مته رزین اپوکسی با هندسه مناسب و رعایت پروتکلهای فنی اهمیت اساسی دارد.
بررسی عملکرد مته HSS، کبالت و کارباید در مواجهه با سختی رزین
انتخاب آلیاژ ابزار تأثیر مستقیمی بر کیفیت نهایی سوراخکاری در رزین اپوکسی دارد. مته HSS معمولی برای برشهای اولیه و کارهای کارگاهی ساده با رزینهای نرمتر کاربرد دارد، اما به دلیل سختی سطح رزینهای ساختاری، لبههای برشی آن به سرعت کند میشوند. مته کبالت به دلیل پایداری حرارتی و سختی بالا، گزینهای بسیار مناسب برای قطعات ضخیم رزین است که مانع از داغ شدن مرکز سوراخ میشود. اما در فرآیندهای صنعتی و قطعات متراکم ترکیبی، متههای تنگستن کارباید (Carbide) برترین عملکرد را ارائه میدهند. مته کارباید با سختی فوقالعاده بالاتر از رزین، بردهبرداری بسیار تمیز وبدون لرزش انجام داده و به دلیل حفظ تیز بودن لبهها در طولانیمدت، احتمال اعمال فشار عمودی و گسست بافت رزین را به صفر میرساند. مجموعه mtools تنوع کاملی از این ابزارهای پایه کارباید و کبالت را برای سازندگان فراهم کرده است.
تکنیکهای جلوگیری از لبپریدگی و ایجاد خط و خش روی قطعات رزینی
اصلیترین چالش هنگام کار با رزین، لبپریدگی لبههای سوراخ در نقطه ورود و خروج مته است. برای جلوگیری از این آسیب، استفاده از چسب کاغذی بر روی محل سوراخکاری توصیه میشود تا نوسانات سطحی را مهار کند. همچنین قرار دادن یک قطعه چوب قربانی در زیر رزین، مانع از خروج ناگهانی مته و فروریختن جدار پشتی قطعهکار میشود. برای قطعات حساس، استفاده از مته مخروطی برای رزین یا متههای با زاویه نوک اصلاحشده باعث میشود نفوذ به صورت تدریجی انجام گیرد. علاوه بر این، جمعآوری مداوم برادههای پودری رزین با دمنده یا مکنده، از کشیده شدن تراشههای سخت روی سطح صقلی و ایجاد خط و خشهای مویی جلوگیری مینماید.
کنترل دور موتور (RPM) و میزان فشار دست هنگام کار با رزین
کلید موفقیت در سوراخکاری رزین اپوکسی، کنترل دقیق پارامترهای حرکتی دریل است. سرعت چرخش بالا (RPM) اصطکاک شدیدی ایجاد کرده و موجب مات شدن، کدر شدن جدار داخلی و حتی ذوب موضعی رزین میشود؛ بنابراین سرعت دستگاه باید در محدودههای پایین تا متوسط تنظیم گردد. از سوی دیگر، فشار دست اپراتور باید بسیار ملایم، یکنواخت و بدون شوک ناگهانی باشد. اجازه دهید تیز بودن لبههای مته عمل لایهبرداری را انجام دهد و از وارد کردن فشار عمودی سنگین پرهیز کنید. استفاده از دریلهای پایه ثابت یا دریل ستونی با نرخ تغذیه پیشبینیپذیر، دقت کار را در قطعات دکوراتیو چوب و رزین دوچندان میکند.

راهنمای تخصصی سوراخکاری فیبر کربن و کامپوزیتهای صنعتی
فیبر کربن و کامپوزیتهای صنعتی به دلیل نسبت مقاومت به وزن فوقالعاده، کاربرد گستردهای در صنایع پیشرفته، هوافضا و قطعات دکوراتیو خاص پیدا کردهاند. با این حال، برادهبرداری از این متریالها به دلیل ساختار چندلایه و خاصیت بسیار ساینده الیاف کربن، پیچیدگیهای فنی نوینی را پیش روی سازندگان قرار میدهد. سوراخکاری غیراصولی میتواند منجر به خسارات جبرانناپذیری همچون ریشریش شدن الیاف و گسستگی بافت داخلی گردد. درک صحیح رفتار مکانیکی کامپوزیتها و بهکارگیری مته مناسب کامپوزیت، ضامن حفظ یکپارچگی ساختاری قطعهکار در طول فرآیند ماشینکاری است.
ویژگیهای مته مناسب فیبر کربن برای جلوگیری از لایهلایه شدن (Delamination)
بزرگترین چالش در فرآیند سوراخکاری فیبر کربن، پدیده دلامیناسیون یا لایهلایه شدن لایههای متوالی کامپوزیت بر اثر فشار عمودی ابزار است. متههای استاندارد فلزکاری هنگام خروج از پشت قطعه، به جای بریدن الیاف، آنها را به سمت بیرون هل داده و موجب جدا شدن رزین از الیاف کربن میگردند. مته مناسب فیبر کربن با هندسه ویژه هندسی، شامل زاویه مارپیچ پایین، زوایای برشی معکوس یا هندسه نوک dagger-point طراحی میشود. این هندسه خاص، نیروهای فشاری عمودی را به نیروهای برشی شعاعی تبدیل کرده و الیاف را پیش از گسست، کاملاً قطع مینماید. علاوه بر این، استفاده از متههای شیار مستقیم و کنترل دقیق سرعت پیشروی، مانع از ریشریش شدن لبههای سوراخ در ورودی و خروجی قطعهکار میشود.
نقش پوششهای الماسه (Diamond Coated) و کارباید در افزایش کیفیت برش
الیاف کربن به شدت ساینده هستند و لبههای برشی متههای معمولی HSS یا کبالت را تنها پس از چند سوراخکاری به طور کامل کند میسازند. برای دستیابی به برشهای تمیز و باکیفیت در سطوح صنعتی، استفاده از متههای تنگستن کارباید (Solid Carbide) و متههای با پوشش الماسه (CVD Diamond or PCD) الزامی است. پوشش الماسه با ایجاد لایهای میکرونی از سختی فوقالعاده روی ابزار، اصطکاک را به حداقل رسانده و از سایش لبههای برشی جلوگیری میکند. این ابزارها کندی زودرس ابزار را منتفی ساخته و جدار داخلی سوراخ را کاملاً صاف و بدون لبههای آسیبدیده باقی میگذارند. تامین این متههای تخصصی کارباید و الماسه از مجموعه mtools، کیفیتی پایدار و فرآیندی قابل اعتماد را برای فعالان صنایع مدرن تضمین مینماید.

نکات ایمنی، خنککاری و نگهداری از متههای تخصصی
افزایش طول عمر ابزارهای برشی تخصصی و ارتقای ایمنی اپراتور در محیط کارگاه، نیازمند رعایت اصول استانداردی است که فرآیند برادهبرداری را کاملاً تحت کنترل قرار میدهند. متریالهای مدرن مانند پلیمرها و کامپوزیتها در برابر حرارت واکنش نشان داده و ذرات پودری ریز و سمی تولید میکنند. کنترل دمای منطقه برش از طریق روشهای مدرن خنککاری، در کنار محافظت تنفسی و فردی از اپراتور، دو رکن اساسی برای جلوگیری از استهلاک زودرس تجهیزات و آسیبهای جسمی محسوب میشوند که آگاهی از آنها برای هر صنعتگری ضروری است.
اهمیت خنککاری و استفاده از مبرد یا جریان هوا هنگام کار با اپوکسی و آکریلیک
کنترل حرارت در سوراخکاری پلیمرهای حساس مانند رزین اپوکسی و آکریلیک، از ذوب شدن موضعی متریال و چسبیدن برادهها به شیار مته جلوگیری میکند. افزایش دما نه تنها جدار داخلی سوراخ را کدر و مات میسازد، بلکه موجب آنیل شدن و کاهش سختی لبههای برشی مته نیز میشود. برای جلوگیری از این چالش، استفاده متناوب از جریان هوای فشرده جهت خروج سریع برادهها و خنکسازی ابزار الزامی است. همچنین در قطعات ضخیم رزینی، بهکارگیری مبردهای پایه آب یا صابونهای مخصوص برادهبرداری، نرخ اصطکاک را به حداقل رسانده و کیفیتی شفاف و گونیا به جدار سوراخ میبخشد.
اصول ایمنی و ماسک مناسب جهت جلوگیری از استنشاق گرد و غبار رزین و فیبر کربن
فرآیند برادهبرداری و سوراخکاری روی متریالهای کامپوزیتی نظیر فیبر کربن و رزین اپوکسی، ذرات فوقالعاده ریز، آبرسیو و معلقی تولید میکند که استنشاق آنها خطرات جدی برای دستگاه تنفسی ایجاد مینماید. غبار فیبر کربن شامل ذرات میکرونی الیاف و رزین است که به راحتی در ریه نفوذ میکند. از این رو، استفاده از ماسکهای تنفسی استاندارد مجهز به فیلترهای ضدغبار (مانند فیلترهای P3 یا N95) در طول فرآیند سوراخکاری الزامی است. همچنین اتصال سیستمهای مکنده و جمعآوری غبار متمرکز در نقطه برش، ایمنی محیط کارگاه را تضمین کرده و از نفوذ ذرات سخت به مکانیزم داخلی دریل جلوگیری میکند.
جمعبندی
ورود متریالهای مدرن و ترکیبی نظیر فیبر کربن، پلکسیگلاس و رزین اپوکسی به صنایع دکوراتیو و ساخت مصنوعات چوبی، تحولی بزرگ در طراحی ایجاد کرده، اما به همان میزان چالشهای فنی جدیدی را در فرآیند ماشینکاری و سوراخکاری پیش روی نجاران و سازندگان قرار داده است. برخلاف چوب طبیعی یا فلزات، این مواد پلیمری و کامپوزیتی رفتاری بسیار ترد، حساس به دما و آسیبپذیر در برابر فشار مکانیکی دارند. بیتوجهی به انتخاب ابزار متناسب، پیامدهای پرهزینهای همچون ترکخوردگیهای شعاعی در آکریلیک، ذوب شدن و کدر شدن جدار سوراخ، لبپریدگی قطعات رزینی و لایهلایه شدن (Delamination) فیبر کربن را به همراه دارد. راهکار اساسی جهت برطرف ساختن این چالشها، گذر از ابزارهای عمومی نجاری و بهکارگیری تجهیزات مهندسیشده است. زاویه تراش مته در مته مناسب پلکسی گلاس (بین ۶۰ تا ۹۰ درجه) با لایهبرداری آرام، مانع از شوک حرارتی و ترک خوردن میشود؛ در حالی که استفاده از مته مخروطی برای رزین و مته پلهای توزیع نیروی برشی را کاملاً یکنواخت میسازد. همچنین در مواجهه با سختی فوقالعاده رزین اپوکسی و خاصیت سایندگی شدید الیاف کربن، بهرهگیری از متههای پایه کبالت، تنگستن کارباید و پوششهای الماسه تنها راهکار حفظ کیفیت لبهها و جلوگیری از استهلاک زودرس مته است. در کنار هندسه ابزار، تنظیم دقیق پارامترهای حرکتی نظیر کاهش دور موتور (RPM)، اعمال فشار دستی ملایم، خنککاری مداوم با هوای فشرده و رعایت اصول ایمنی تنفسی، تضمینکننده خروجی شفاف، گونیا و بدون ضایعات خواهد بود. سازندگان، نجاران و فعالان صنایع مدرن دکوراتیو میتوانند جهت تامین انواع مته مناسب کامپوزیت، آکریلیک و اپوکسی با تضمین اصالت و کیفیت متالورژیکی، به مرجع تخصصی mtools مراجعه نموده و با دریافت مشاوره کارشناسانه، سطح کیفی و ارزش افزوده محصولات تولیدی خود را به شکل چشمگیری ارتقا دهند.